Akurasi adalah dasar keberhasilan pencetakan 3D gigi. Baik Anda memproduksi model, panduan bedah, restorasi sementara, atau model pelurus, bahkan kesalahan dimensi kecil pun dapat menyebabkan kesesuaian yang buruk, penyesuaian klinis, pembuatan ulang, dan hilangnya waktu.
Meningkatkan akurasi bukan hanya tentang satu pengaturan saja. Ini adalah hasil optimalisasi beberapa faktor di seluruh proses - mulai dari resin dan printer hingga orientasi, dukungan, suhu, dan pasca{2}}pemrosesan.
Panduan ini memberikan metode praktis dan terbukti yang digunakan oleh-klinik dan laboratorium berkinerja tinggi pada tahun 2026.
Ikhtisar Singkat: Rantai Akurasi
Akurasi pencetakan 3D gigi bergantung pada:
Formulasi dan kualitas resin
Kalibrasi printer dan stabilitas perangkat keras
Orientasi cetak dan strategi dukungan
Kontrol suhu lingkungan dan resin
Pengaturan eksposur dan gerakan
Pencucian menyeluruh dan pasca{0}}pengeringan menyeluruh
Protokol operator yang konsisten
Mengatasi permasalahan ini secara sistematis akan memberikan manfaat terbesar.
1. Pilih Resin-Akurasi Tinggi yang Tepat
Resin adalah salah satu variabel terbesar.
Pilih resin yang diformulasikan khusus untuk penyusutan rendah dan stabilitas dimensi tinggi.
Untuk pekerjaan model dan pelurus, gunakan-resin model presisi tinggi dengan kelengkungan rendah yang terbukti.
Untuk panduan bedah dan komponen klinis, pilih-resin biokompatibel khusus aplikasi yang juga memberikan akurasi.
Hindari resin generik atau non-dental yang memprioritaskan kecepatan atau biaya dibandingkan performa dimensi.
Resin model{0}}presisi tinggi dan Resin Panduan Bedah Aident dirancang untuk penyusutan rendah dan akurasi yang konsisten bila digunakan dengan parameter yang tepat.
2. Pertahankan Kalibrasi Printer yang Benar
Printer yang tidak dikalibrasi tidak dapat menghasilkan komponen yang akurat, apa pun kualitas resinnya.
Pemeriksaan kalibrasi penting:
Membangun perataan platform (perataan-otomatis membantu namun tetap memverifikasi)
Validasi waktu pemaparan (terutama lapisan pertama dan lapisan normal)
Akurasi sumbu Z-
Keseragaman ringan di seluruh area pembangunan
Lakukan kalibrasi rutin sesuai dengan jadwal pabrikan dan setelah pemeliharaan, pengangkutan, atau perubahan parameter besar.
3. Optimalkan Orientasi
Orientasi sangat mempengaruhi akurasi dan kualitas permukaan.
Praktik terbaik:
Hindari permukaan datar besar yang sejajar dengan platform bangunan jika memungkinkan.
Model sudut dan pemandu 15–45 derajat untuk mendistribusikan gaya penyusutan.
Pertahankan orientasi permukaan kritis (margin, meja oklusal, selongsong pemandu) untuk mendapatkan detail terbaik dan tanda dukungan minimal.
Pertahankan strategi orientasi yang konsisten untuk jenis komponen berulang sehingga hasilnya dapat diprediksi.
4. Gunakan Struktur Pendukung yang Efektif
Mendukung mencegah pergerakan dan mengurangi lengkungan selama pencetakan.
Terapkan kepadatan dukungan yang memadai, terutama di bawah area yang luas atau menjorok.
Gunakan titik kontak yang lebih kuat pada bagian yang lebih berat.
Hindari menopang permukaan pemasangan yang kritis jika memungkinkan.
Lepaskan penyangga dengan hati-hati setelah dicuci untuk meminimalkan kerusakan permukaan.
Dukungan yang buruk adalah penyebab utama distorsi dimensi.
5. Kontrol Suhu
Viskositas resin dan perilaku pengawetan berubah seiring suhu.
Jaga resin dalam kisaran yang disarankan (biasanya 23-30 derajat untuk banyak resin gigi).
Gunakan printer dengan pemanas resin cerdas jika tersedia.
Hindari mencetak di ruangan dingin atau dekat-udara dengan AC.
Biarkan resin yang didinginkan mencapai suhu kerja sebelum digunakan.
Suhu yang stabil meningkatkan akurasi dan tingkat keberhasilan pencetakan.
6. Sempurnakan-Setelan Setelan Pencetakan
Pengaturan utama yang memengaruhi akurasi:
Tinggi lapisan- Lapisan yang lebih tipis dapat meningkatkan detail namun menambah waktu dan terkadang menimbulkan stres. Saldo sesuai aplikasi.
Waktu paparan- Ikuti resin-profil spesifik yang divalidasi. Paparan berlebih- atau kurang-mengurangi akurasi.
Kecepatan dan jarak angkat- Gaya pemisahan yang berlebihan dapat memberikan tekanan pada bagian tersebut.
Setelan{0}}lapisan pertama- Penting untuk daya rekat dan stabilitas secara keseluruhan.
Saat mengganti resin, selalu mulai dengan profil yang direkomendasikan pabrikan dan sesuaikan hanya setelah uji cetakan.
7. Ahli Pencucian dan Pasca-Pengeringan
Pasca-pemrosesan berdampak langsung pada dimensi akhir.
Cuci hingga bersih namun hindari paparan pelarut berlebihan yang dapat melembutkan atau membuat bagian tersebut membengkak.
Keringkan sepenuhnya sebelum proses pengawetan - sisa pelarut mengganggu polimerisasi yang akurat.
Pasca-perawatan dengan waktu dan intensitas tepat yang ditentukan untuk resin.
Pastikan paparan sinar UV seragam pada semua permukaan (unit pengawetan yang berputar atau multi-arah akan membantu).
Proses pengawetan yang tidak sempurna atau tidak merata sering menjadi penyebab terlambatnya lengkungan dan perubahan dimensi.
8. Standarisasi Seluruh Alur Kerja
Konsistensi menghasilkan akurasi.
Dokumentasikan orientasi, dukungan, dan kombinasi parameter yang berhasil.
Latih semua operator dengan protokol yang sama.
Gunakan batch resin yang sama jika memungkinkan untuk pekerjaan penting dan catat nomor batch.
Lakukan verifikasi akurasi berkala dengan model uji atau komponen kalibrasi.
Daftar Periksa Pengoptimalan Akurasi
| Daerah | Tindakan | Dampak pada Akurasi |
|---|---|---|
| Damar | Gunakan resin khusus-penyusutan-gigi yang rendah | Tinggi |
| Kalibrasi pencetak | Pemeriksaan leveling & eksposur secara teratur | Tinggi |
| Orientasi | Miringkan permukaan yang besar, lindungi area kritis | Tinggi |
| Mendukung | Kepadatan & penempatan yang memadai | Tinggi |
| Suhu | Pertahankan suhu resin yang direkomendasikan | Sedang–Tinggi |
| Pengaturan cetak | Parameter eksposur & peningkatan yang divalidasi | Tinggi |
| Pencucian | Teliti namun terkendali | Sedang |
| Pasca-pengobatan | Lengkap & seragam | Tinggi |
| Kontrol proses | Protokol standar | Tinggi |
Bagaimana Aident Mendukung Akurasi Lebih Tinggi
Aident merancang ekosistemnya untuk mengurangi sumber ketidakakuratan yang paling umum:
Resin model-presisi tinggidengan kelengkungan rendah dan stabilitas dimensi yang sangat baik
Resin Panduan Bedahdirancang untuk kekakuan dan akurasi
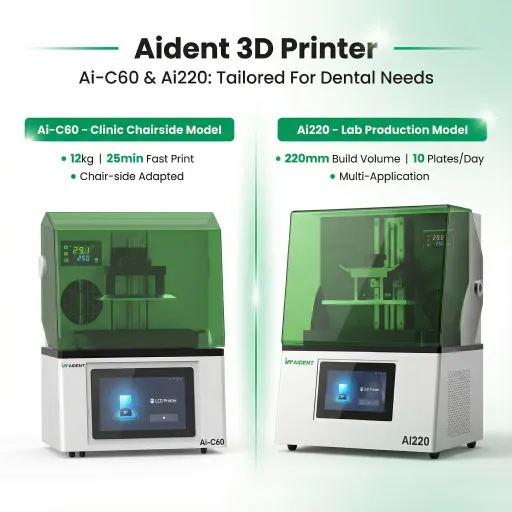
Ai-Printer C60 dan Ai220menampilkan perataan-otomatis, kontrol suhu cerdas, sumber cahaya stabil, dan arsitektur terbuka untuk profil yang dioptimalkan
Hapus parameter pencetakan dan pasca-pemrosesan yang disarankan untuk hasil yang konsisten
Ketika resin, printer, dan proses dicocokkan, pengguna secara rutin mencapai keakuratan yang diperlukan untuk aplikasi gigi yang menuntut.
Mengukur dan Memverifikasi Akurasi
Cetak model pengujian standar dan ukur dimensi kritis.
Bandingkan model cetakan dengan data CAD asli menggunakan perangkat lunak inspeksi jika tersedia.
Periksa kesesuaian panduan cetak atau restorasi pada model verifikasi.
Lacak tingkat pembuatan ulang yang terkait dengan masalah dimensi sebagai indikator kinerja utama.
Pertanyaan Umum
Akurasi apa yang secara realistis dapat saya harapkan dari pencetakan 3D gigi?
Dengan proses yang dioptimalkan, printer kedokteran gigi modern dan-resin berkualitas tinggi biasanya mencapai dimensi kritis ±50 μm atau lebih baik, dengan banyak sistem yang berkinerja dalam kisaran 20–50 μm dalam kondisi terkendali.
Apakah resolusi yang lebih tinggi selalu berarti akurasi yang lebih tinggi?
Belum tentu. Resolusi (tinggi lapisan dan ukuran piksel) membantu dalam hal detail, namun akurasi dimensi secara keseluruhan lebih bergantung pada kontrol penyusutan resin, kalibrasi, orientasi, dan-pemrosesan pasca.
Seberapa sering saya harus mengkalibrasi printer saya untuk mendapatkan akurasi terbaik?
Ikuti rekomendasi pabrikan - biasanya secara berkala dan setelah pemeliharaan apa pun, perubahan platform, atau penurunan kualitas yang nyata.
Dapatkah kompensasi perangkat lunak meningkatkan akurasi?
Beberapa sistem canggih menawarkan kompensasi penyusutan. Namun, ini berfungsi paling baik bila proses yang mendasarinya sudah stabil. Ini bukan pengganti resin, kalibrasi, dan teknik yang baik.
Mengapa model{0}lengkungan penuh saya menunjukkan lebih banyak deviasi dibandingkan model lengkung kecil?
Bagian yang lebih besar mengakumulasi penyusutan absolut lebih banyak dan lebih sensitif terhadap orientasi, dukungan, dan tegangan sisa. Perhatian khusus terhadap faktor-faktor ini diperlukan untuk-akurasi lengkungan penuh.
Kesimpulan: Akurasi Adalah Sebuah Sistem, Bukan Sebuah Pengaturan
Meningkatkan akurasi pencetakan 3D gigi memerlukan perhatian pada keseluruhan proses. Keuntungan terbesar diperoleh dari penggunaan resin-berstabilitas tinggi, menjaga peralatan terkalibrasi, mengoptimalkan orientasi dan dukungan, mengontrol suhu, dan menjalankan pasca-pemrosesan yang tepat.
Laboratorium dan klinik yang memperlakukan akurasi sebagai sistem terkelola - dan bukan spesifikasi printer tunggal - secara konsisten menghasilkan komponen yang lebih baik-dan lebih sedikit pembuatan ulang.
Siap meningkatkan akurasi pencetakan 3D gigi Anda?
Hubungi Aident untuk mendapatkan rekomendasi resin, pengoptimalan profil cetak, evaluasi sampel, atau menyelesaikan solusi-alur kerja dengan akurasi tinggi →https://www.aident3d.com/inquiry
Atau hubungi kami melalui halaman Hubungi Kami.
Cetakan yang tepat dimulai dengan kontrol proses yang disengaja. Optimalkan setiap tautan dalam rantai dan hasilnya akan mengikuti.